CNC内孔毛刺难清理?精密零件高效去毛刺工艺全解析
在精密零件加工中,CNC毛刺是机加工后常见的表面缺陷,尤其在内孔、交叉孔、微小流道等部位,毛刺往往难以通过常规手段彻底清除。CNC加工过程中,刀具切削会在工件边缘留下翻边、卷屑、微毛刺等残留,若不及时去除,不仅影响零件外观和装配配合,还可能成为应力集中点,降低零件使用寿命。因此,选择合适的去毛刺工艺,是精密制造中不可忽视的一环。
CNC毛刺的形成原因与分类
CNC加工中毛刺的产生与切削参数、刀具状态、材料特性等因素密切相关。当刀具切入或切出工件时,材料在切削力作用下发生塑性变形,部分材料未被完全切断而是被推挤到边缘,形成毛刺。根据形态不同,CNC毛刺可分为翻边型、卷曲型、附着型等类型。
内孔部位由于刀具悬伸较长、排屑空间受限,毛刺问题尤为突出。钻孔、铰孔、镗孔等工序后,孔口常残留环形翻边,孔壁也可能附着细小毛刺。对于带有交叉孔或斜孔的零件,孔与孔相交处容易形成难以触及的毛刺区域,传统工具往往无法有效清理。
常见去毛刺工艺对比
针对CNC毛刺,行业内常用的处理方式包括手工打磨、机械刷削、振动研磨、热能去毛刺、电化学去毛刺以及磨粒流加工等。
手工打磨依赖操作人员使用锉刀、砂纸、刮刀等工具逐个处理,灵活性高但效率较低,适合小批量或返修场景,但一致性难以保证,且对内孔深处的毛刺几乎无能为力。机械刷削采用旋转钢丝刷或尼龙刷对孔口进行清理,速度较快,但同样局限于孔口外侧,内壁毛刺处理效果有限。
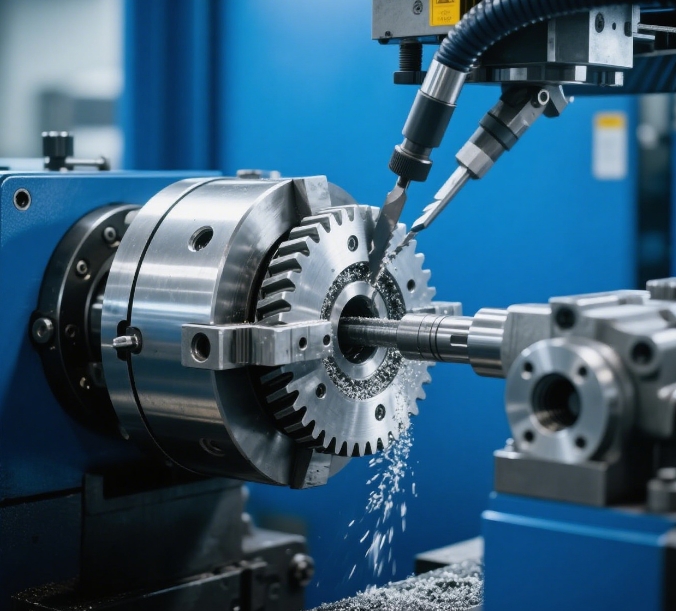
振动研磨将工件与磨料一同放入振动容器中,通过摩擦实现去毛刺,适合大批量小型零件,但对于内孔和复杂流道效果不佳。热能去毛刺利用可燃气体瞬间爆燃产生的高温将毛刺氧化烧蚀,适合复杂内腔,但可能对材料表面性能产生影响,且设备投入较高。
电化学去毛刺通过电解作用选择性溶解毛刺部位,加工速度快、无机械应力,但需要针对每种工件设计专用阴极工具,前期准备周期较长。
磨粒流工艺在CNC毛刺处理中的应用
磨粒流加工是一种利用粘弹性磨料进行柔性研磨的工艺,在CNC毛刺处理中具有独特优势。加工时,将高分子聚合物基体与碳化硅、金刚石等硬质磨粒混合制成半固态磨料,在液压系统驱动下,磨料往复流经工件内腔和流道。磨粒在流体带动下与工件表面发生微切削作用,逐步去除孔口翻边、内壁毛刺和交叉孔处的残留。
由于磨料具有流体特性,能够自适应填充各种复杂内腔,无论直孔、弯孔还是交叉孔,磨料都能均匀流过并施加研磨作用。加工过程中不产生集中机械力,也不会引入热影响,因此特别适合薄壁件和精密内腔的去毛刺处理。对于CNC加工后残留的螺旋刀纹、微毛刺和表面粗糙区域,磨粒流能够在去除毛刺的同时改善表面光洁度,实现去毛刺与抛光同步完成。
工艺选型建议
在选择CNC毛刺处理工艺时,建议结合工件结构、材质、批量规模等因素综合考量。对于结构简单、批量较小的零件,手工打磨或机械刷削即可满足需求;对于大批量小型零件,振动研磨效率较高;对于内孔、交叉孔、复杂流道等难以触及的部位,磨粒流加工则展现出明显优势。
在实际应用中,磨料粘度和磨粒粒度的合理选配至关重要。对于细小内孔,应选用低粘度磨料和较细粒度,确保磨料能够顺利流过;对于大截面流道,可选用较高粘度磨料,增强研磨作用。夹具设计同样关键,需要准确定位工件并构建可控流道,屏蔽非加工区域,避免磨料进入螺纹孔、密封面等部位。
罗恩研磨在磨粒流加工领域积累了较为丰富的行业经验,能够为CNC毛刺处理提供从工艺评估、夹具设计到磨料选配的全流程支持,帮助客户解决精密零件内孔去毛刺的难题。
CNC毛刺的清理效果直接影响零件的装配性能和使用可靠性。合理选择去毛刺工艺,结合工件特点进行针对性处理,能够有效提升产品表面质量,减少后续装配和使用中的隐患,为精密制造提供有力保障。
如果您正在寻找CNC毛刺处理工艺,欢迎与我们沟通交流,我们可以根据您的工件特点推荐合适的设备型号,安排现场试加工,用实际效果让您放心,我们将竭诚为您服务。我们的联系方式:15151652895。