热流道内孔抛光是什么?磨粒流工艺解决复杂流道抛光难题
在注塑模具制造中,热流道内孔抛光是一项直接影响熔体流动顺畅性和制品表面质量的关键工序。热流道系统内部存在大量流道、喷嘴孔、分流板通道等复杂内腔结构,机加工后残留的刀纹、微毛刺和表面粗糙区域若未妥善处理,容易导致熔体滞留、碳化、流痕等缺陷。因此,热流道内孔抛光成为热流道加工中不可或缺的一环,而磨粒流抛光正是解决这一难题的有效工艺之一。
热流道内孔抛光的难点
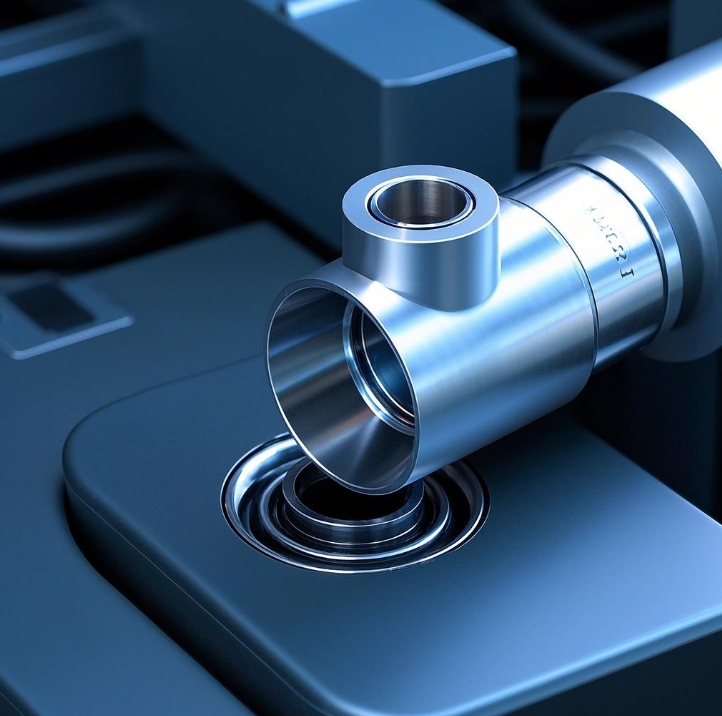
热流道系统通常由喷嘴、分流板、加热元件等部分组成,内部流道结构复杂,包含直孔、斜孔、交叉孔、变径通道等多种形式。这些内腔空间狭小、走向曲折,传统抛光工具如砂纸、油石、旋转刷轮等难以深入,即使能够触及,也往往只能处理局部区域,无法保证整体一致性。
此外,热流道零件多采用模具钢、不锈钢等材质,硬度较高,普通抛光方式效率较低。对于细长流道和微孔喷嘴,手工操作几乎无法完成内腔抛光。而电火花加工后产生的再生层和表面微裂纹,也需要通过后续抛光工序予以去除,否则在高温高压的注塑工况下容易成为疲劳裂纹的起始点。
磨粒流抛光的工作原理
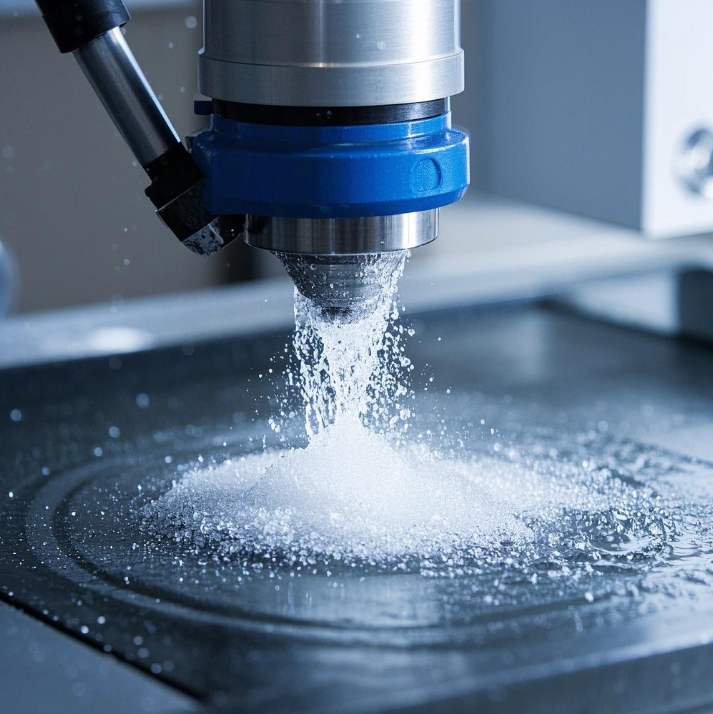
磨粒流抛光是一种利用粘弹性磨料进行柔性研磨的加工工艺。加工时,将高分子聚合物基体与碳化硅、金刚石等硬质磨粒混合制成半固态磨料,在液压系统驱动下,磨料往复流经工件内腔。磨粒在流体带动下与工件表面发生微切削、滚压和划擦作用,逐步去除表面微观凸起、刀纹和毛刺,从而实现内腔光整。
由于磨料具有流体特性,能够自适应填充各种复杂流道,无论直孔、弯孔还是交叉孔,磨料都能均匀流过并施加研磨作用。加工过程中不产生集中机械力,也不会引入热影响,因此特别适合薄壁件和精密内腔的光整处理。
磨粒流在热流道抛光中的适用场景
磨粒流抛光在热流道内孔抛光中具有广泛的应用场景。对于喷嘴内孔,磨粒流能够有效去除钻孔后残留的螺旋刀纹,降低内壁粗糙度,使熔体流动更加顺畅,减少滞留和降解风险。对于分流板流道,尤其是带有变径、转弯的复杂流道,磨料能够覆盖整个流道表面,实现均匀抛光,避免局部粗糙导致的熔体滞留。
对于交叉孔和交汇流道,传统工具难以触及的死角区域,磨料能够充分渗透并完成研磨,消除交叉部位的毛刺和台阶。对于电火花加工后的表面,磨粒流可以去除再生层和微裂纹,改善表面完整性,延长热流道零件的使用寿命。此外,对于热流道系统中的阀针导向孔、浇口套内孔等精密配合部位,磨粒流抛光也能够实现稳定的表面光整效果。
工艺优势与注意事项
相较于传统抛光方式,磨粒流抛光在热流道内孔处理中展现出明显优势。一是能够处理传统工具无法触及的复杂内腔,实现全面光整。二是加工一致性好,同一批次工件在相同参数下可获得稳定的表面处理效果。三是属于冷加工工艺,不产生热变形,不会改变材料金相组织。四是一次装夹可完成多个流道的同步处理,适合批量生产。
在实际应用中,需要注意磨料粘度和磨粒粒度的合理选配。对于细小喷嘴孔,应选用低粘度磨料和较细粒度,确保磨料能够顺利流过;对于大截面分流板流道,可选用较高粘度磨料,增强研磨作用。夹具设计同样关键,需要准确定位工件并构建可控流道,屏蔽非加工区域,避免磨料进入螺纹孔、加热孔等部位。
罗恩研磨在磨粒流加工领域积累了较为丰富的行业经验,能够为热流道内孔抛光提供从工艺评估、夹具设计到磨料选配的全流程支持,帮助客户解决复杂内腔的光整难题。
热流道内孔抛光的质量直接影响热流道系统的运行稳定性和注塑制品的品质。合理选择抛光工艺,结合工件结构特点进行针对性处理,能够有效提升流道表面质量,减少熔体滞留和制品缺陷,为模具的长期稳定运行奠定基础。
如果您正在寻找热流道内孔抛光,欢迎与我们沟通交流,我们可以根据您的工件特点推荐合适的设备型号,安排现场试加工,用实际效果让您放心,我们将竭诚为您服务。我们的联系方式:15151652895。