流体抛光机原理:磨粒流如何攻克内孔复杂曲面去毛刺难题
在精密制造领域,内孔、交叉孔、弯曲流道等复杂结构的去毛刺与表面光整一直是工艺难点。传统刚性工具难以深入狭窄区域,而流体抛光机原理的核心在于利用半固态磨料介质的流变特性,在压力驱动下使磨料像流体一样流经工件表面,通过磨粒与工件的相对运动实现材料去除,从而完成复杂曲面的均匀研磨。理解流体抛光机原理,有助于企业根据自身零件特点选择合适的工艺方案。
一、流体抛光机原理:半固态磨料的流变特性
流体抛光机原理的基础是粘弹性磨料介质。这种介质由高分子载体和磨粒组成,兼具流体的流动性和固体的粘附性。在低压状态下,介质呈现类似橡胶的固态特性;当施加压力后,介质转变为可流动状态,能够填充工件内腔的每一个角落。磨粒在载体带动下沿工件表面滑动,产生微切削作用,去除毛刺、倒圆角并降低表面粗糙度。压力释放后,介质恢复固态,便于回收重复使用。
二、柔性研磨:复杂曲面的均匀光整
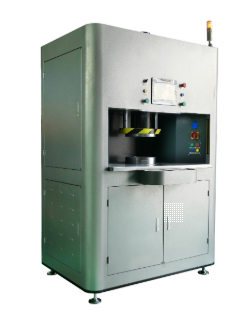
与传统机械研磨不同,磨粒流属于柔性加工。磨料介质对工件表面施加的是均匀的流体压力,而非集中的机械力,因此不会在工件表面产生应力集中,也不会造成热损伤。这种特性使其特别适合处理薄壁零件、异形曲面和敏感材料。无论内孔是直通结构、交叉孔还是弯曲流道,磨料都能沿预定路径均匀流动,实现无死角研磨。
三、工装夹具:引导磨料流向的关键
流体抛光机原理的实际应用中,工装夹具设计起着决定性作用。夹具的作用是封闭非加工区域,引导磨料介质按照预定路径流经需要加工的部位。合理的夹具设计能够提高磨料流速,增强切削效果,同时避免磨料浪费。罗恩磨粒流在工装夹具设计方面有相应积累,能够根据零件图纸分析加工区域,设计合理的流道方案,配合磨料介质实现高效研磨。
四、工艺参数协同:压力、循环次数与介质选型
磨粒流的加工效果由多个参数共同决定。压力大小影响磨料流速和切削力,压力过高可能导致过度切削,压力过低则无法有效去除毛刺。循环次数决定材料去除量,需要根据工件材质和加工目标综合调整。磨料介质的选型同样关键,磨粒类型、粒度和载体粘度需与工件材质、结构复杂度相匹配。罗恩磨粒流在工艺参数调试方面有相应经验,能够根据零件特点匹配合适的加工方案。
五、试样验证:降低选型风险的必要环节
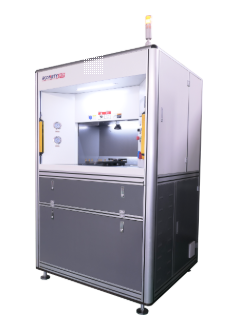
由于零件结构的复杂性和个体差异,仅凭理论分析难以完全预判加工效果。试样验证是了解工艺方案与零件匹配程度的重要途径。在试样过程中,厂家会根据零件图纸分析加工区域、设计夹具方案、调整工艺参数,通过实际加工效果直观呈现研磨结果。罗恩磨粒流在试样评估方面有相应流程,可根据客户提供的零件进行工艺评估,帮助企业了解适合的加工路径。
结语
流体抛光机原理的核心在于利用半固态磨料的流变特性,实现复杂内腔曲面的柔性均匀研磨。企业在选择去毛刺工艺时,应从磨料介质、工装设计、工艺参数等多个维度综合评估,并通过试样验证了解实际效果,从而做出理性决策。
如果您有流体抛光工艺咨询或试样需求,欢迎联系罗恩磨粒流获取工艺建议与试样服务,我们将根据您的零件结构提供相应的方案支持,帮助您了解适合的加工路径。我们的联系方式:15151652895。