微孔磨粒流在深微孔、相贯孔类精密零件的去毛刺工艺研究
液压阀块、燃油喷嘴、医疗器械、精密模具及3D打印金属件在生产过程中,常常会面临深微孔、相贯孔和交叉孔的毛刺处理问题。由于孔道细小、位置隐蔽、流道相交,传统手工或刚性工具往往难以稳定覆盖加工区域。微孔磨粒流技术正是针对这类复杂内孔表面处理需求而发展起来的工艺方式。它利用粘弹性磨料在压力作用下流经微小孔道,对孔壁、交贯处和边缘进行柔性研磨,从而改善毛刺、刀纹和表面粗糙状态。
为什么深微孔毛刺不容易处理
深微孔通常孔径小、孔深大,孔内空间受限。加工后,孔壁可能残留刀纹、毛刺或电火花再生层,这些位置如果处理不充分,可能影响流体通过性、装配配合及零件使用表现。
传统处理方式依赖工具进入孔内,但深孔内部操作空间有限,容易出现覆盖不均、效率偏低或一致性不足的情况。微孔磨粒流通过磨料流动完成研磨,不需要刚性刀具深入孔内,因此更适合处理手工工具难以触及的部位。
相贯孔和交叉孔的处理难点
相贯孔、交叉孔的难点主要集中在孔与孔交汇处。此处容易形成翻边毛刺、台阶或不规则边缘,普通刀具或刷具较难贴合交贯面,处理时也容易遗漏。
采用微孔磨粒流加工时,磨料会流经交叉区域,对交汇处边缘进行接触研磨。通过合理设计流道和夹具,可使磨料集中作用于目标区域,逐步去除毛刺,使边缘过渡更加平顺。对于多孔阀块、油路板、喷嘴体等零件,这种方式能够减少反复装夹和人工修整。
微孔磨粒流的工艺方式
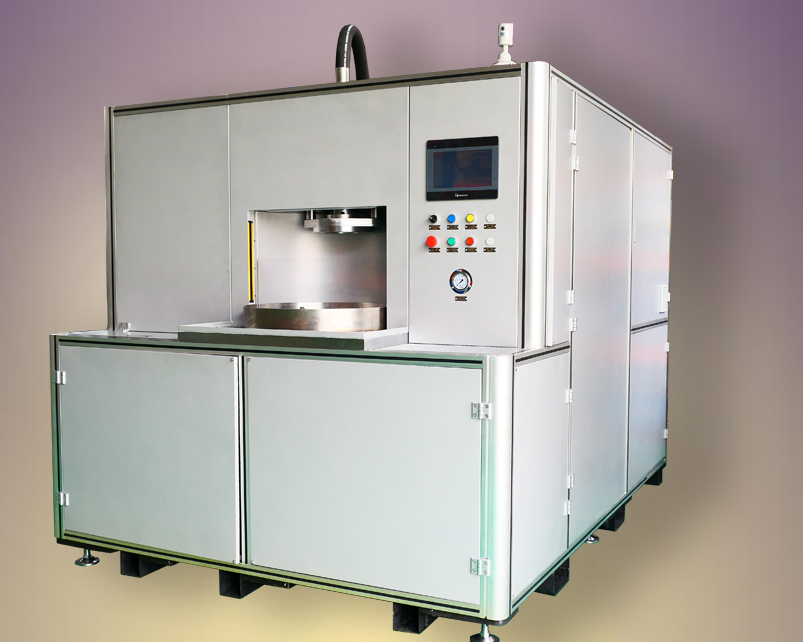
微孔磨粒流属于柔性研磨工艺。磨料具有一定流动性,能够贴合不同形状的孔道和流道表面。加工过程中主要依靠磨粒与工件表面的接触实现表面改善,而不是依靠刚性刀具直接切削。
该工艺适合处理内孔、交叉孔、异形孔、细小流道等部位,尤其对结构复杂、位置隐蔽的零件具有较好适应性。对于表面要求较高的零件,可通过不同粒度磨料分步处理,使孔壁状态逐步改善。
常见应用零件类型
微孔磨粒流可用于多种精密零件的后处理。液压阀块中的交叉油孔、燃油喷嘴中的细小流道、医疗器械中的微孔通道、模具中的冷却孔和顶针孔、3D打印金属件中的内部流道,都属于常见应用对象。
对于孔径较小、孔深较大或孔位相交的零件,传统抛光方式往往受限。微孔磨粒流能够根据零件结构匹配相应夹具,引导磨料流经目标区域,同时避开螺纹孔、密封面、安装孔等非加工部位。
夹具设计与磨料选择
夹具在微孔磨粒流加工中承担定位、密封和流道引导作用。合理的夹具能够使磨料集中流经需要处理的孔道,减少进入非加工区域的可能。对于多孔、深孔或相贯孔零件,夹具通常需要根据图纸进行定制。
磨料选择同样重要。孔径越小、流道越窄,越需要关注磨料的流动性和粒度匹配。若主要去除明显毛刺,可选用粒度相对适中的磨料;若希望进一步改善孔壁光洁度,可在前期处理后采用更细粒度磨料进行后续光整。
试加工与工艺评估
在正式导入前,建议提供典型工件图纸、材质信息、孔径尺寸、孔深、交叉位置及加工痕迹情况,与供应商进行工艺沟通。通过试加工可以观察毛刺去除情况、孔壁改善效果、磨料流经范围以及加工节拍,再根据结果调整磨料方案和加工参数。
罗恩研磨在磨粒流加工领域积累了较多复杂零件处理经验,可结合工件结构、孔径特点和表面要求,提供微孔磨粒流工艺评估、夹具设计、磨料匹配及试加工支持,帮助企业更合理地判断工艺适配性。
微孔磨粒流技术适用于深微孔、相贯孔、交叉孔及复杂内流道零件的毛刺处理与表面光整。通过合理匹配夹具、磨料和加工方式,企业可以更稳定地应对微小孔道后处理问题,为后续装配和使用提供支持。如果您希望进一步了解微孔磨粒流工艺,欢迎与我们取得联系,获取更详细的沟通方案。我们的联系方式是:15151652895。