热流道内孔磨粒流抛光:工艺原理与选型要点解析
在注塑模具制造中,热流道系统内部流道、喷嘴孔、分流板通道等部位经过机加工或电火花加工后,常会残留刀纹、微毛刺和表面粗糙区域,若处理不充分,容易导致熔体滞留、流痕或碳化。热流道内孔磨粒流抛光正是针对这类复杂内腔表面光整需求而发展起来的加工工艺,它利用粘弹性磨料在压力驱动下流经内腔,通过柔性研磨改善表面状态,提升流道通畅性和注塑稳定性。
Q1:热流道内孔为什么需要专门抛光?
热流道零件内部多为细长孔、交叉孔、变径流道和曲面通道,传统抛光工具很难深入孔内完成均匀处理。喷嘴内孔、阀针导向孔、分流板流道等部位若残留刀纹或微毛刺,熔体经过时可能出现滞留、流痕、碳化或压力波动。电火花加工后的表面再生层也需要通过后续光整去除,否则可能影响零件使用寿命和注塑稳定性。
Q2:磨粒流抛光的工作原理是什么?
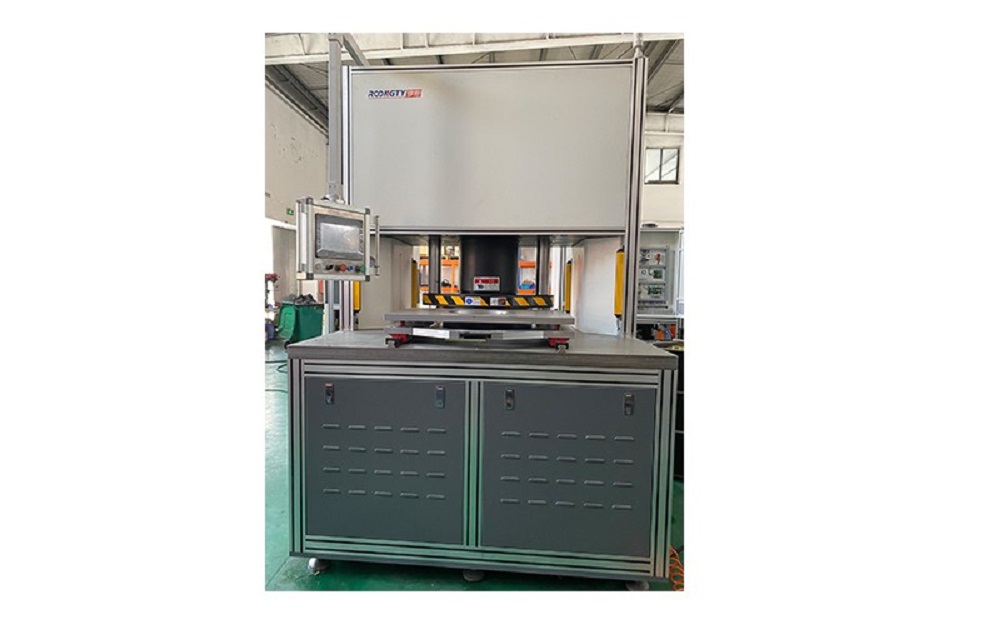
磨粒流抛光是一种柔性研磨工艺。加工时,将高分子聚合物基体与碳化硅、金刚石等硬质磨粒混合制成半固态磨料,在液压系统驱动下,磨料往复流经工件内腔。磨粒在流体带动下与工件表面发生微切削、滚压和划擦作用,逐步去除表面微观凸起、刀纹和毛刺。
由于磨料具有流体特性,能够自适应填充复杂流道,无论直孔、弯孔还是交叉孔,磨料都能较为均匀地流过并施加研磨作用。加工过程中不产生集中机械力,也不会引入热影响,适合薄壁件和精密内腔的光整处理。
Q3:哪些热流道零件适合采用热流道内孔磨粒流抛光?
热流道内孔磨粒流抛光适用于多种热流道零件。喷嘴内孔可通过该工艺去除钻孔后残留的螺旋刀纹,降低内壁粗糙度;分流板流道,尤其是带有变径、转弯的复杂流道,磨料能够覆盖整个流道表面,减少局部粗糙造成的熔体滞留风险。
在交叉孔和交汇流道部位,传统工具难以触及的死角区域,磨料能够充分渗透并完成研磨,消除交叉处的毛刺和台阶。对于电火花加工后的表面,磨粒流可以去除再生层,改善表面完整性。阀针导向孔、浇口套内孔等精密配合部位,也能通过该工艺实现稳定的表面光整效果。
Q4:磨料粘度和粒度应如何选择?
磨料粘度影响其流动性和研磨作用。对于细小喷嘴孔、细长导向孔,应选用低粘度磨料,确保磨料能够顺利流过;对于大截面分流板流道,可选用较高粘度磨料,增强研磨作用。
磨粒粒度则决定表面改善程度。若主要去除明显刀纹和毛刺,可选用粒度相对适中的磨料;若希望进一步降低表面粗糙度,可在前期处理后采用更细粒度磨料进行后续光整。对于表面要求较高的零件,通常建议采用由粗到细的分步处理方式。
Q5:夹具设计需要注意哪些问题?
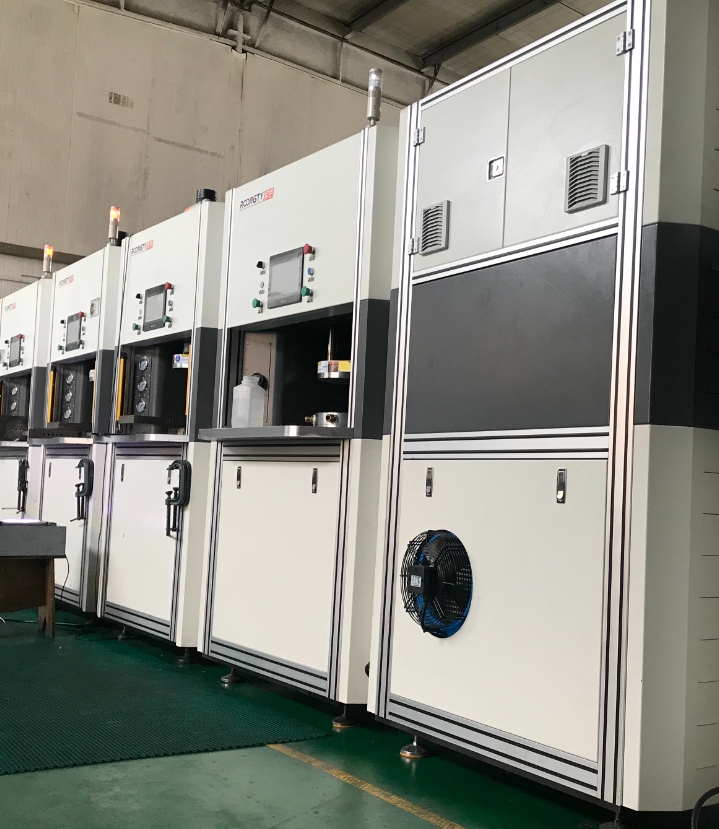
夹具是磨粒流加工中的关键环节。夹具需要准确定位工件,并构建可控流道,使磨料主要流经需要处理的区域,同时屏蔽螺纹孔、加热孔、密封面、安装孔等非加工部位。
设计时还需考虑工件装拆便利性、密封可靠性以及批量加工时的一致性。对于结构复杂的热流道零件,夹具方案通常需要根据具体图纸进行定制,避免磨料进入不应接触的区域。
Q6:企业如何评估热流道内孔磨粒流抛光方案?
企业在引入热流道内孔磨粒流抛光工艺时,建议先提供典型工件图纸、材质信息、加工痕迹情况及表面要求,与供应商进行工艺评估。可先选取代表性零件进行试加工,观察内孔表面改善效果、边缘倒圆情况以及磨料流经范围,再根据结果调整磨料粒度和加工参数。
罗恩研磨在磨粒流加工领域积累了较多热流道零件处理经验,可结合喷嘴、分流板、浇口套等不同零件结构,提供工艺评估、夹具设计、磨料选配及加工验证等方面的参考支持,帮助企业更稳妥地推进热流道内孔磨粒流抛光应用。
热流道内孔磨粒流抛光能够针对复杂内腔实现较为均匀的表面光整,尤其适合传统工具难以覆盖的喷嘴孔、分流板流道和交叉孔部位。通过合理选择磨料、设计夹具并控制加工参数,可以提升热流道零件表面质量,减少熔体滞留和制品缺陷,为模具稳定运行提供有利条件。
如果您希望进一步了解热流道内孔磨粒流抛光工艺,或需要针对具体零件进行评估,欢迎与我们取得联系,获取更详细的沟通方案。我们的联系方式:15151652895。