挤压衍磨机怎么选?从内孔去毛刺到流道抛光
在模具、液压、汽车零部件及3D打印后处理等领域,复杂内孔、交叉孔和异形流道的表面处理常常影响零件使用表现。挤压衍磨机通过粘弹性磨料在压力驱动下流经工件表面,对刀纹、毛刺、电火花再生层和粗糙区域进行柔性研磨。企业在了解这类设备时,除了关注设备本身,还需要结合工件结构、加工目标、夹具方案和磨料匹配进行综合判断。
先看工件结构和加工目标
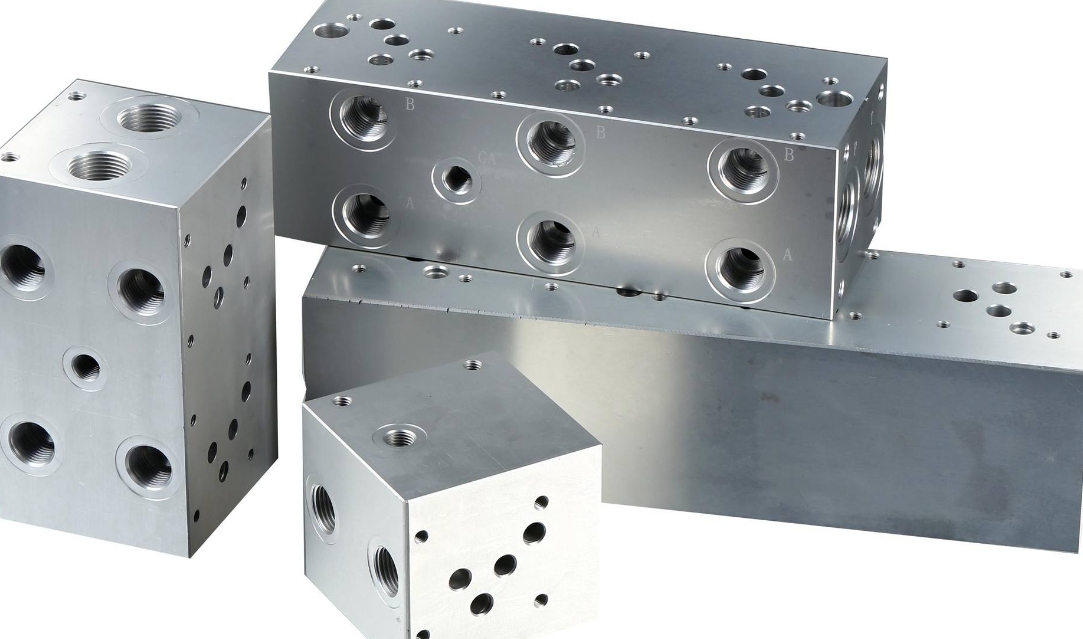
选型前,应先梳理需要处理的零件类型。热流道喷嘴内孔、分流板流道、液压阀块交叉孔、燃油喷嘴孔、齿轮内孔、3D打印金属件流道等,都属于挤压衍磨工艺常见对象。不同零件的孔径、流道走向、表面状态和加工目标不同,设备配置也会有所差异。
例如,细长直通孔更关注磨料流动顺畅性;交叉孔和交汇流道需要磨料能够充分覆盖死角区域;电火花加工后的表面通常需要去除再生层;而表面光整要求较高的零件,则可能需要分步研磨。明确这些信息,有助于判断设备是否适合自身产品。
单向挤压与双向往复的适用差异
挤压衍磨机常见配置包括单向挤压和双向往复两种形式。单向挤压设备结构相对简单,磨料从一端流向另一端,适合部分直通孔或固定流道零件。双向往复式设备则使磨料在工件内反复流动,能够更充分地覆盖复杂内腔、交叉孔和多流道结构,适用范围更广。
如果企业处理的零件结构较为复杂,或需要兼顾多种工件类型,双向往复配置通常更有优势。如果工件以直通孔为主,且批量较小,也可根据实际工艺需求选择相对简洁的配置。
磨料粘度与粒度如何配合
磨料是挤压衍磨加工中的关键因素。粘度影响磨料流动性和研磨作用,粒度则影响表面改善程度。对于细小孔、窄间隙流道,宜选用流动性较好的低粘度磨料,确保磨料能够顺利通过;对于较大截面流道,可选用较高粘度磨料,以增强研磨效果。
若主要去除明显毛刺和刀纹,可选用粒度相对适中的磨料;若希望进一步降低表面粗糙度,可在前期处理后采用更细粒度磨料进行后续光整。对于表面要求较高的零件,通常建议采用由粗到细的分步处理方式,使表面状态逐步改善。
夹具设计对加工稳定性的影响
夹具在挤压衍磨加工中承担定位、密封和流道引导作用。合理的夹具能够使磨料主要流经需要处理的区域,同时避免进入螺纹孔、加热孔、密封面、安装孔等非加工部位。对于结构复杂的热流道零件、阀块或多孔零件,夹具通常需要根据具体图纸进行定制。
批量加工时,夹具的一致性和装拆便利性也会影响生产效率。企业在选型时,可关注供应商是否具备夹具设计能力,以及能否根据工件变化提供相应调整方案。
试加工验证与参数调整
设备到位前,建议先提供典型工件图纸、材质信息、加工痕迹情况和表面要求,与供应商进行工艺沟通。通过试加工可以观察内孔表面改善效果、边缘倒圆情况、磨料流经范围以及加工节拍,再根据结果调整磨料粒度、粘度和加工参数。
罗恩研磨在磨粒流加工领域积累了较多复杂零件处理经验,可结合工件结构、材质特点和表面要求,提供设备选型、夹具设计、磨料匹配及工艺验证等方面的参考支持,帮助企业更合理地评估挤压衍磨机方案。
挤压衍磨机的选型并非只看设备型号,更需要从工件结构、加工目标、配置形式、磨料匹配和夹具方案等多个维度进行判断。通过前期充分沟通和试加工验证,企业可以更清晰地了解工艺适配情况,为后续稳定生产提供支持。
如果您希望进一步了解挤压衍磨机选型要点,或需要针对具体工件进行工艺评估,欢迎与我们取得联系,获取更详细的沟通方案。我们的联系方式:15151652895。