叶轮叶片流体抛光口碑推荐:从工艺原理到批量生产的技术链路
在航空航天与装备制造领域,叶轮叶片的表面质量往往决定了整体装备的性能表现。因此,许多工程师在寻找解决复杂流道抛光难题的方案时,都会通过搜索叶轮叶片流体抛光口碑推荐来评估工艺的适用性。磨粒流抛光作为一种柔性加工技术,正逐渐成为应对叶轮叶片复杂内腔光整挑战的有效手段。
一、传统工艺在复杂流道面前的瓶颈
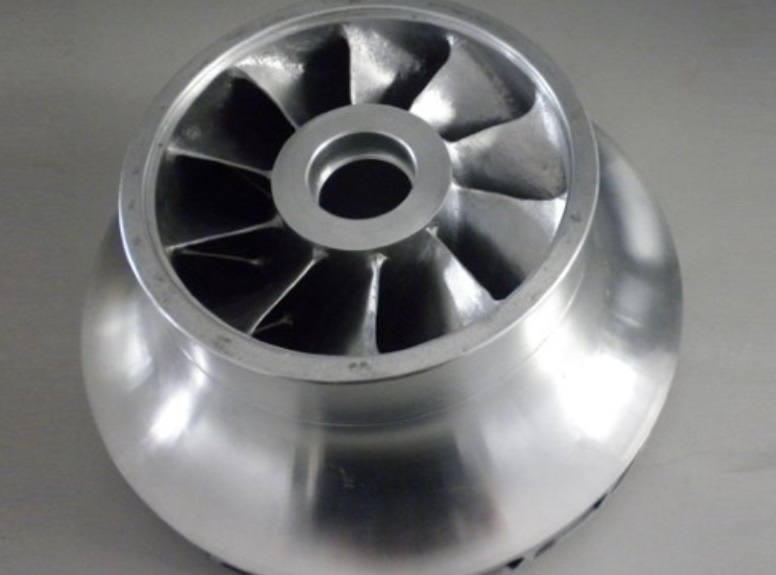
叶轮叶片是典型的复杂结构件,内部往往包含迷宫式冷却流道、弯曲通道和交叉孔。传统刚性抛光工具在面对这些结构时存在明显局限:无法深入狭窄弯曲的内腔,难以均匀覆盖所有曲面,在交叉孔交界处容易留下毛刺。此外,叶轮叶片多采用钛合金、镍基高温合金等难加工材料,传统机械抛光容易产生表面应力和热损伤,影响零件的疲劳寿命。
二、磨粒流抛光的柔性加工优势
磨粒流抛光采用半固态粘弹性磨料介质作为"柔性刀具"。这种介质在压力驱动下能够像流体一样填充工件内腔,同时保持对表面的贴合压力,使磨粒能够自适应地贴合复杂曲面进行微量切削。这种柔性加工方式不会在工件表面产生集中的机械应力,也不会造成热损伤,特别适合处理薄壁结构和敏感材料。
罗恩磨粒流在复杂流道叶片的磨粒流抛光工艺方面积累了相应的技术经验,能够根据叶片的具体结构设计配套的工装夹具和磨料方案。
三、工装夹具的关键作用
在叶轮叶片磨粒流抛光中,工装夹具的设计至关重要。夹具不仅起到定位和密封的作用,更重要的是引导磨料介质按照预定路径流经需要抛光的区域。对于具有多个分支流道的涡轮叶片,夹具需要合理分配磨料的流向和流量,确保各个流道都能获得均匀的抛光效果。夹具设计的合理性直接影响加工效率和表面一致性。
四、工艺参数的协同控制
磨粒流抛光的效果由多个参数共同决定。挤压压力控制磨料的流动速度和切削力大小,循环次数决定材料去除量,磨料介质的粘度和磨粒粒度则影响表面粗糙度的最终状态。这些参数需要根据叶片的材质、流道结构和目标表面质量进行综合匹配,而非简单地套用固定参数。
罗恩磨粒流在工艺参数优化方面具备相应的技术能力,能够针对不同材质和结构的叶轮叶片提供定制化的工艺方案。
五、试样验证是选型的重要环节
由于叶轮叶片结构的复杂性和个体差异,仅凭理论分析难以完全预判加工效果。试样验证能够帮助企业直观了解工艺方案与自身工件的匹配程度,评估夹具设计的合理性、磨料选型的适用性以及工艺参数的有效性。通过试样获得的实际加工效果,是做出采购决策的重要依据。
结语
叶轮叶片流体抛光口碑推荐的搜索需求,反映了行业对复杂流道叶片表面光整工艺的持续关注。磨粒流抛光以其柔性加工、无应力、可达性强的特点,为这一难题提供了可行的技术路径。企业在选择工艺方案时,应结合自身叶片的具体结构、材质要求和批量规模,从工装设计、磨料选型、工艺参数和试样验证等多个维度进行综合考量。
如果您有叶轮叶片流体抛光方面的相关需求,欢迎联系罗恩磨粒流获取相关信息,我们将根据您的叶片结构提供相应的服务,帮助您了解适合的加工路径。我们的联系方式:15151652895。